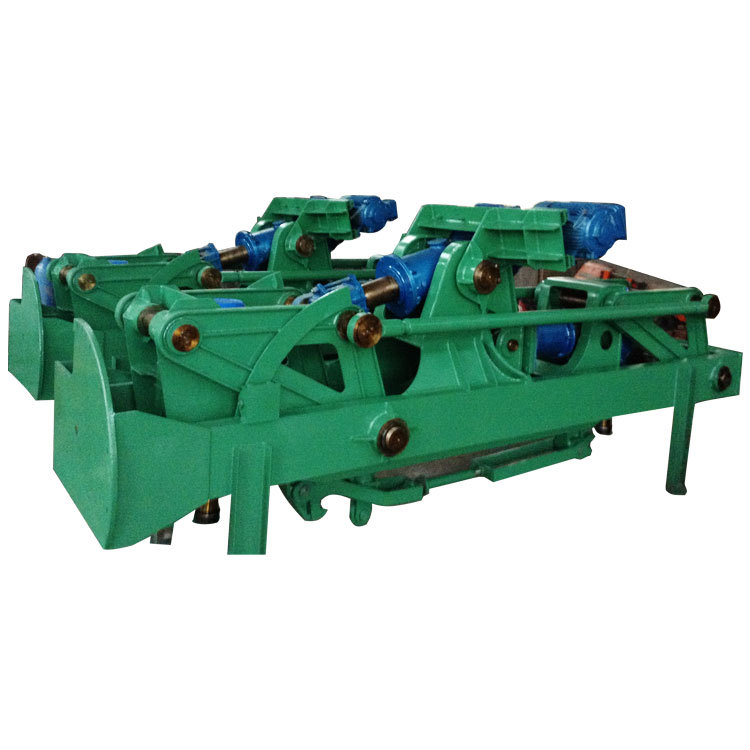
汽车自动化技术中的工业机械式液压设备应用与发展
引言
随着汽车工业向智能化、自动化方向快速演进,工业机械式液压设备作为传统而又关键的动力执行元件,在汽车制造与自动化系统中依然扮演着不可替代的角色。从冲压、焊装到总装环节,从物料搬运到精密压装,液压技术凭借其高功率密度、抗冲击能力强和运动平稳等优势,与自动化控制技术深度融合,形成了现代汽车产线不可或缺的技术体系。本文将围绕汽车自动化技术中工业机械式液压设备的应用现状、技术特点及发展趋势展开论述。
一、汽车自动化产线中液压设备的主要类型
在汽车制造自动化流程中,常见的工业机械式液压设备主要包括以下几类:
- 液压冲压机:用于车身覆盖件冲压成型,配合伺服控制系统实现压力、速度和位置的精确调节,满足高强度钢板成型需求。
- 液压压装机:应用于发动机缸体、变速箱壳体等零部件的轴承压装、衬套压装工序,通过压力传感器与PLC联动实现压装力-位移曲线在线监控。
- 液压夹具与夹紧装置:在焊装线与机加工线上用于工件快速定位锁紧,依靠液压缸实现高刚性夹持,保证重复定位精度。
- 液压升降与搬运平台:用于物料转运、AGV配套升降机构及装配线高度调节。
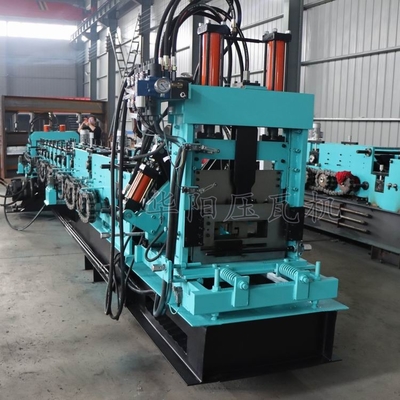
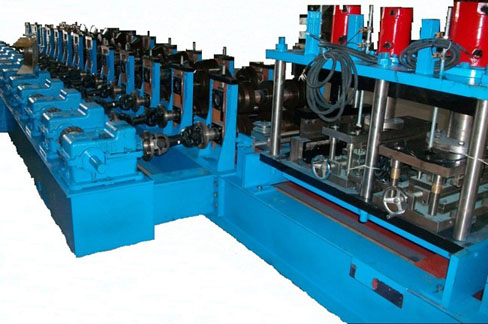
- 液压弯管机与成型设备:用于管路件、结构件的塑性成形加工。
这些设备通过与工业机器人、输送系统和MES系统集成,构成了高度自动化的汽车生产单元。
二、自动化控制与液压技术的融合特点
2.1 电液比例与伺服控制
传统机械式液压系统正逐步由开关控制向电液比例控制和伺服控制升级。比例阀、伺服阀与位移传感器、压力传感器构成闭环控制系统,使液压执行机构具备位置精度高、速度可调和压力可控的能力,满足汽车零部件精密加工要求。
2.2 与PLC及工业总线的集成
现代液压设备普遍采用PLC作为控制核心,通过PROFINET、EtherCAT等工业以太网总线与上位机、机器人控制器实时通信。设备运行状态、压力曲线、故障报警等信息可上传至车间管理平台,实现预测性维护与工艺追溯。
2.3 安全与节能设计
在自动化场景中,液压系统配置压力继电器、安全阀、蓄能器及双联泵等元件,保障设备在无人值守或人机协作环境中的安全运行。变量泵、负载敏感控制和能量回收技术的应用显著降低了系统能耗与油温,提高了设备连续运行的稳定性。
三、典型应用场景分析
以汽车白车身焊装线为例,液压夹具单元在机器人焊接工位中承担工件夹紧任务。控制系统依据车型配方自动切换夹紧压力与夹爪行程,实现多车型共线生产。液压站集中供油,各执行单元通过分流阀块独立控制。调试阶段可为每个夹具设定压力上下限,运行中实时监测压差;一旦出现泄漏或压力异常,系统会及时报警并停机,避免批量质量事故。
在发动机装配线上,液压压装机与自动上下料机械手配合,完成轴瓦、油封等精密压装作业;压装曲线数据自动上传至质量管理系统。整车厂将0.1毫米级的压装深度与力值反馈纳入每个工件的数字档案,实现关键工序全流程可追溯。
四、面临的挑战与发展趋势
尽管液压设备在汽车自动化中优势明显,但也面临油液泄漏风险、维护成本偏高、与全电驱动方案竞争等挑战。未来发展趋势主要体现在以下方向:
- 机电液一体化:将伺服电机与定量泵/双向泵结合,形成泵控伺服系统,在保留液压高刚度优点的同时提升能效与控制灵活性。
- 智能液压元件:内置传感与诊断功能的比例阀、液压缸将逐步普及,实现元件级状态自感知。
- 免维护与长寿命设计:通过高性能密封材料、油液在线监测与过滤技术减少故障停机时间。
- 数字孪生与预测性维护:借助仿真模型和运行数据构建液压系统数字孪生体,提前预判元件寿命与性能衰减趋势。
- 绿色低碳:生物降解液压油、低泄漏元件和能量回收装置的推广,将降低汽车制造过程的碳足迹。
##
在汽车自动化技术体系中,工业机械式液压设备并非被淘汰的旧技术,而是在电气化控制赋能下实现新价值的执行骨干。从冲压成型到精密压装,从夹具夹持到物料举升,液压系统以其高功率密度和高可靠性支撑着汽车制造自动化的高效运行。面向机电液一体化和智能运维将推动液压设备在汽车工业中持续演化,为智能工厂建设提供坚实的技术基础。
如若转载,请注明出处:http://www.kamicang.com/product/55.html
更新时间:2026-11-18 09:48:56